Do P&D em pequenos lotes ao scale-up industrial de sucos
Um teste de bancada pode fazer com que uma polpa de manga, abacaxi, goiaba ou maracujá pareça fácil de processar. A polpa amolece, a viscosidade cai, o líquido da prensagem sai mais limpo e a clarificação se comporta de forma controlada no béquer. Então o mesmo processo passa para um tanque de produção, e a planta encontra uma realidade diferente: aquecimento mais lento, mistura desigual, cisalhamento por bombas, maturação variável da fruta, tempos de retenção mais longos, maior carga de sólidos e pressão de filtração a jusante que sobe antes do lote terminar.
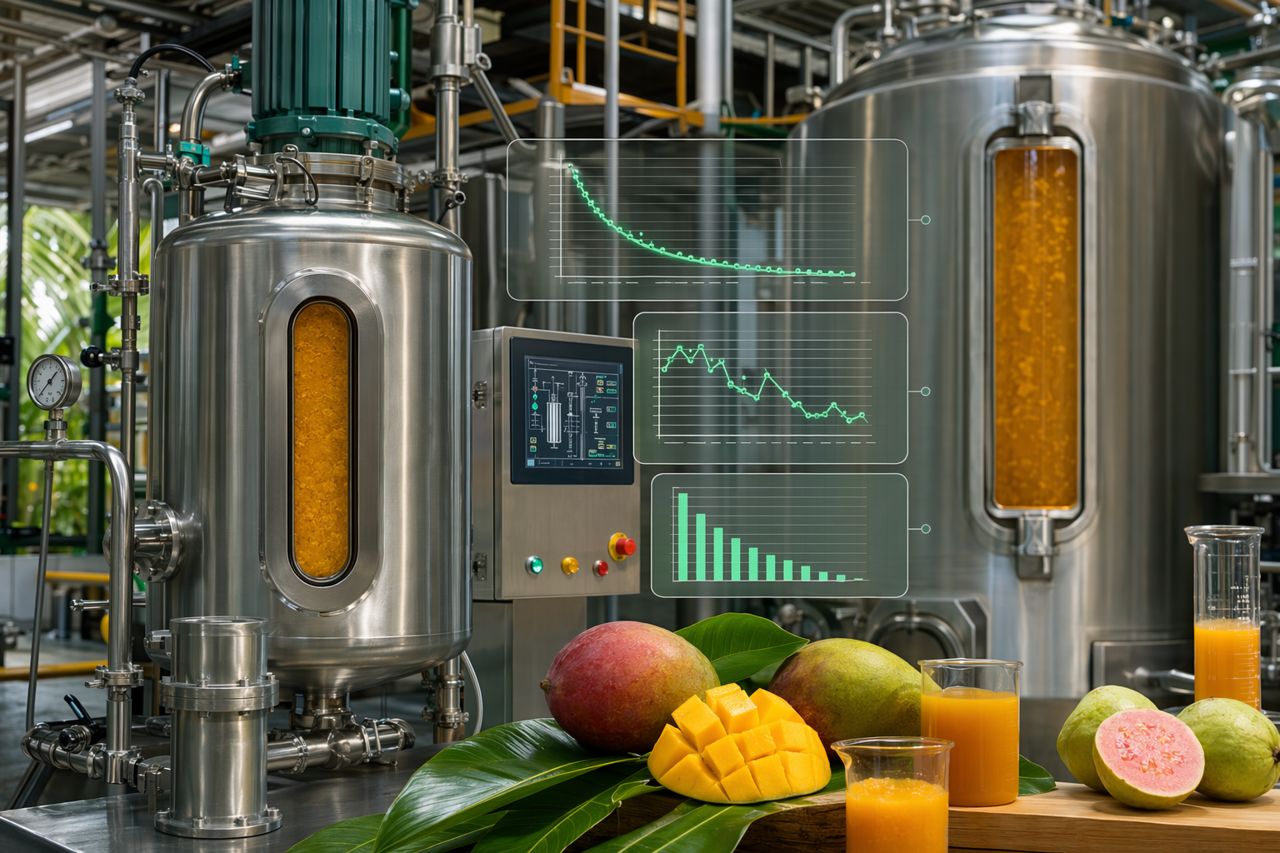
Para uma planta de sucos de frutas tropicais, o scale-up não é apenas uma receita maior. É uma mudança em transferência de massa, comportamento térmico, tempo de residência e manuseio mecânico. A Enzymeforjuice atua como fornecedora de enzimas para processamento de sucos de frutas com uma abordagem orientada à produção: primeiro definir a restrição do processo e, depois, construir o programa enzimático em torno de vazão, extração, limpidez, carga de filtração e repetibilidade dos lotes.
Por que testes de bancada falham quando chegam ao chão de fábrica
O P&D em pequenos lotes é útil, mas pode ocultar as tensões que aparecem em escala industrial.
1. A mistura não é a mesma em um tanque cheio
Em um béquer, o contato da enzima é quase imediato. Em um vaso de produção, bolsões de polpa, zonas mortas e estratificação podem atrasar o contato entre a enzima e o substrato. A polpa tropical de alta viscosidade torna isso mais difícil, especialmente com manga madura, blends com banana, goiaba, graviola e bases de maracujá.
O que validar durante o scale-up:
- Tempo necessário para distribuição uniforme da enzima
- Desempenho do agitador na viscosidade real da polpa
- Ordem de adição de polpa, água, blend enzimático e auxiliares de processo
- Se a pré-diluição melhora a precisão de dosagem e a dispersão
- Comportamento dos sólidos no fundo durante o período de retenção
O objetivo não é simplesmente dosar enzima. O objetivo é obter contato controlado antes da prensagem, decantação ou clarificação.
O tempo de residência deve ser projetado, não presumido
Ensaios de laboratório costumam usar tempo de contato ideal. A produção industrial raramente opera assim. Lotes aguardam uma prensa a jusante, um decanter, um pasteurizador ou um skid de filtração. Linhas contínuas podem ter tempo de residência real que varia com a vazão, o nível do tanque ou a recirculação da polpa.
Um plano de scale-up deve separar três janelas:
- Contato efetivo mínimo: o ponto mais cedo em que a viscosidade, o comportamento na prensagem ou a liberação de suco melhora.
- Janela de processo preferencial: a faixa de retenção que entrega extração e comportamento de clarificação repetíveis.
- Janela de risco por retenção excessiva: o ponto em que o lote pode gerar liberação excessiva de sólidos solúveis, maior carga de turbidez ou variabilidade indesejada a jusante.
Isso importa porque o melhor programa enzimático não é apenas eficaz. Ele precisa se ajustar ao cronograma real da planta.
A transferência de calor altera o desempenho enzimático
Em um recipiente pequeno, a polpa atinge rapidamente a temperatura-alvo. Em tanques industriais, o núcleo do lote pode ficar atrasado em relação à camisa, especialmente com polpas viscosas de frutas tropicais. Se a enzima for adicionada antes de o lote estar termicamente uniforme, parte da polpa pode ser tratada em uma condição enquanto outra zona recebe desempenho mais fraco.
Verificações práticas incluem:
- Medir a temperatura em mais de um ponto do tanque
- Confirmar o tempo de aquecimento com sólidos reais de fruta, não com testes usando água
- Evitar a adição de enzima em pontos quentes próximos a camisas ou zonas de injeção de vapor
- Alinhar a temperatura de retenção enzimática com o momento da pasteurização a jusante
- Registrar desvios de temperatura durante retenções longas ou atrasos de produção
A meta é uma janela de tratamento que possa ser repetida na segunda-feira de manhã, na sexta-feira à noite e em turnos extras de pico de safra.
Cisalhamento, bombas e linhas de transferência afetam o resultado
Em escala industrial, a polpa pode passar por bombas de deslocamento positivo, bombas centrífugas, curvas, válvulas, peneiras e longos trechos de tubulação. Esse histórico mecânico altera a estrutura da polpa e pode influenciar como o tratamento enzimático aparece nas etapas de prensagem e clarificação.
Problemas comuns de scale-up incluem:
- Redução aparente da viscosidade no tanque, seguida de fluxo instável após o bombeamento
- Espuma ou ar incorporado afetando o comportamento do decanter
- Quebra de sólidos que aumenta a carga de partículas finas
- Pressão do filtro subindo mais rápido do que o esperado
- Qualidade da alimentação do clarificador mudando ao longo do lote
Um teste útil coleta amostras antes e depois dos principais pontos de transferência. Se a polpa parece tratada no tanque, mas se comporta mal após o bombeamento, o mapa do processo precisa ser ajustado antes que a dosagem seja responsabilizada.
A clarificação é onde um scale-up fraco se torna visível
O desempenho enzimático no processamento de frutas muitas vezes é avaliado cedo demais. Uma polpa pode liberar mais suco na prensagem, mas o custo real na planta aparece mais tarde se a carga de turbidez, os sólidos finos ou a estrutura de pectina sobrecarregarem o clarificador e o sistema de filtração.
Para plantas de sucos de frutas tropicais, os alvos de clarificação devem incluir:
- Separação de fases mais rápida
- Menor estresse na centrífuga ou no decanter
- Redução de turbidez mais previsível
- Menor demanda de auxiliar de filtração, quando aplicável
- Maior tempo de campanha do filtro antes dos limites de pressão
- Transferência mais limpa para concentração, mistura ou pasteurização
Um scale-up bem-sucedido deve melhorar a linha inteira, não apenas a etapa de extração.
Construa o teste de scale-up em torno das restrições da planta
Antes de passar do P&D para a produção industrial, defina a restrição operacional. O blend enzimático e a estratégia de dosagem corretos dependem do que está limitando a linha.
Se a restrição for a viscosidade da polpa
Concentre-se na redução rápida da viscosidade, na bombeabilidade e na carga do agitador. A amostragem deve acompanhar o comportamento de fluxo nos pontos de transferência, não apenas no tanque.
Se a restrição for o rendimento da prensa
Monitore o suco de escorrimento livre, a umidade da torta de prensa, o tempo de ciclo da prensa e o comportamento dos sólidos. Um bom resultado melhora a extração sem criar uma carga de clarificação evitável.
Se a restrição for a velocidade de clarificação
Meça o comportamento de sedimentação, a resposta do decanter, a tendência de turbidez e o momento da redução de turbidez. O tempo de contato da enzima e o controle de temperatura tornam-se críticos.
Se a restrição for a carga de filtração
Observe a tendência de pressão diferencial, a duração do ciclo do filtro, o arraste de sólidos e a variabilidade lote a lote. O comportamento das partículas finas costuma ser mais importante do que a liberação inicial de suco.
Se a restrição for o tempo de parada
Priorize a repetibilidade do processo: esvaziamento mais fácil do tanque, menos peneiras bloqueadas, fluxo de bomba mais estável e transições mais limpas entre tipos de fruta.
Uma estrutura prática para testes em planta
Um teste industrial controlado não precisa interromper a planta. Ele precisa de pontos de decisão definidos.
Estrutura recomendada:
- Mapeie o processo atual: tipo de fruta, faixa de maturação, proporção de polpa, perfil de aquecimento, geometria do tanque, rota de bombeamento, tempo de retenção, carga da prensa ou do decanter e limites de filtração.
- Defina o objetivo de produção: maior rendimento, menor viscosidade, clarificação mais rápida, campanhas de filtração mais longas ou redução do tempo de parada.
- Rode um lote de referência: capture valores de linha de base a partir de um lote comum de produção.
- Trate uma variável por vez: evite alterar o blend enzimático, a estratégia de dosagem, a temperatura e o tempo de retenção de uma só vez.
- Amostre ao longo da linha: tanque, pré-bomba, pós-bomba, líquido da prensa, suco clarificado e alimentação do filtro, quando prático.
- Avalie o impacto a jusante: não aprove um tratamento com base apenas na aparência da polpa.
- Confirme a repetibilidade: repita sob variação típica da fruta antes de travar o processo.
O que a Enzymeforjuice traz para o trabalho de scale-up
A Enzymeforjuice apoia plantas de sucos de frutas tropicais com programas enzimáticos desenhados para realidades industriais: polpa viscosa, polpa variável, janelas práticas de contato, clarificação a jusante e disponibilidade da planta.
Nossa conversa técnica começa pelas restrições da sua linha, não por um catálogo genérico. Avaliamos tipo de fruta, configuração de tanques e bombas, perfil de temperatura, tempo de residência, método de prensagem, método de clarificação e tendência de pressão de filtração. A partir disso, ajudamos a definir um plano de teste que gerentes de planta possam avaliar com base em métricas de produção.
Áreas típicas de foco incluem:
- Degradação de pectina e parede celular para melhor liberação de suco
- Controle de viscosidade da polpa para bombeamento e mistura mais fáceis
- Suporte à clarificação para separação mais limpa
- Redução da carga de filtração por meio de melhor tratamento a montante
- Consistência de lotes diante da variação sazonal das frutas
- Validação de scale-up de lotes-piloto para campanhas industriais
Checklist de scale-up para gerentes de planta
Antes de aprovar um resultado de laboratório para produção, confirme:
- A enzima foi dispersa em condições semelhantes às da planta
- A temperatura foi controlada em volume de lote realista
- O tempo de residência refletiu a janela real de produção
- Os efeitos de bombeamento e transferência foram considerados
- Dados de prensa, decanter, clarificador e filtro foram capturados
- O lote tratado reduziu um gargalo real
- O resultado foi repetido com a variabilidade normal da fruta
Solicite uma cotação para um teste industrial
Se você está escalando um programa enzimático para sucos de frutas tropicais do P&D para a produção, a Enzymeforjuice pode ajudar a definir um teste prático em torno das restrições da sua planta.
Solicite uma cotação pelo formulário no site e informe seu tipo de fruta, fluxo de processo, tamanho do lote, gargalo atual e resultado desejado. Responderemos com uma recomendação focada em produção para validação na sua linha.