パッションフルーツ加工における歩留まり損失ポイント:回収可能な果汁はどこで失われるのか
パッションフルーツ加工の収益性は、工程の早い段階で果肉の挙動を制御し、ライン全体で損失が積み重なるのを防げるかに左右されます。トロピカルフルーツ果汁工場では、受入、パルピング、種子分離、酵素処理、清澄化、移送、タンク底部における小さな非効率が、搾汁歩留まりの低下、清澄化の遅延、ろ過負荷の増加、バッチのばらつき、回避可能なダウンタイムとして現れます。
Enzymeforjuiceは、産業用果汁製造向けに設計された酵素ソリューションで加工事業者を支援します。工場管理者にとっての目的は、理論上の改善ではありません。目指すべきは、より管理しやすいプロセスウィンドウです。すなわち、マッシュ粘度の低減、果汁放出の改善、清澄化の予測性向上、滞留ロスの低減、季節ごとの原料変動に対して再現性のある処理能力の確保です。
果汁加工向け酵素サプライヤーを評価している場合、出発点は実務に即した損失マップであるべきです。
1. 受入:ライン開始前にばらつきが入り込む
パッションフルーツは、熟度、果肉構造、果皮状態、種子量、可溶性固形分に自然なばらつきがあります。受入管理が緩いと、酵素処理が始まる前から、工程は不安定なマッシュ挙動を抱え込むことになります。
一般的な損失ポイントは次のとおりです。
- 過熟果による軟質固形分の増加とハンドリングロス
- 未熟果による締まった果肉構造と果汁放出の遅れ
- 混合ロットによる粘度および清澄化挙動のばらつき
- 処理遅延による、制御された処理前の果肉崩壊の進行
- 過剰な異物による洗浄・分離工程への負荷増加
生産主導の管理ポイント
受入工程では、ロット情報を工程に反映できる状態を作る必要があります。果実状態を、マッシュ粘度、分離効率、処理後の濁度、ろ過差圧、最終的なタンク底部残量といった工程結果と合わせて追跡します。これにより、原料由来のばらつきとプロセス性能不足を切り分けやすくなります。
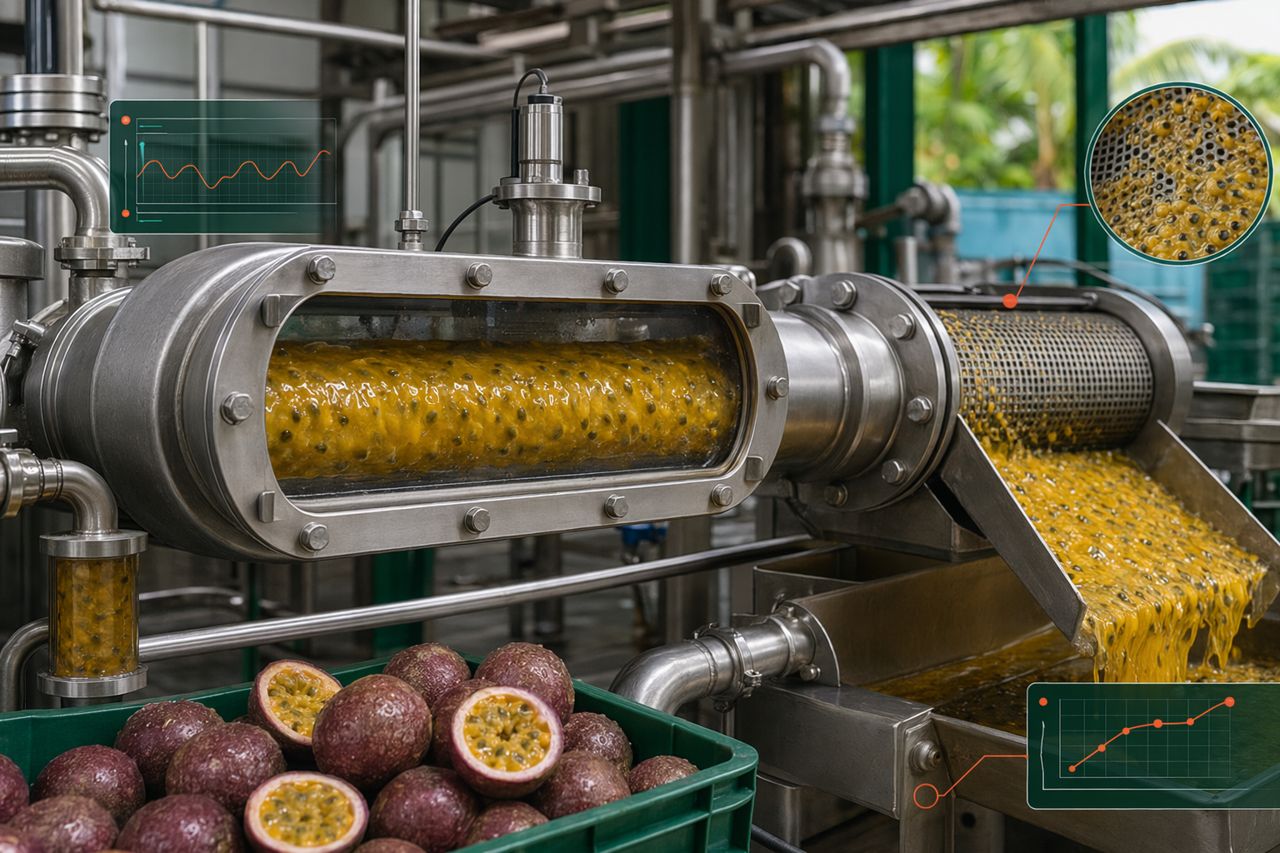
2. パルピング:強すぎる抽出は下流工程の負担になる
パルピングは、オペレーターが機械的強度を高めて歩留まりを追求しがちな工程です。しかしパッションフルーツでは、それが逆効果になる場合があります。過度なせん断は懸濁固形分を増やし、組織を細かく破砕し、清澄化工程の負担を重くします。
パルピングでの損失は、次のように現れることがあります。
- 抽出後のマッシュ粘度上昇
- 酵素処理へ流入する微細固形分の増加
- 清澄化工程への持ち越し増加
- ろ過サイクル時間の短縮
- 粘着性の果肉堆積による洗浄頻度の増加
より良い管理とは
バランスの取れたパルピング設定は、後工程に過剰な負荷をかけずに果汁を放出します。適切な酵素プログラムは果肉構造を開き、果汁放出を改善する助けになりますが、機械的ハンドリングで不要な微細粒子の発生を避ける場合に最も効果を発揮します。
3. 種子分離:見えにくい歩留まりと品質のトレードオフ
パッションフルーツの種子分離は、重要な歩留まり損失ポイントです。分離が不十分だと、種子片や固形分が下流工程へ流れます。一方で、分離を強めすぎると、湿った種子画分に価値ある果汁が残る可能性があります。
確認すべき点は次のとおりです。
- 分離後の種子塊に含まれる水分が多い
- スクリーンリジェクトに果汁が残っている
- 種子の摩耗により懸濁粒子が増加する
- 果実ロットごとに分離機性能が変動する
- 種子の多いパルプの急増による予期しない停止
工場管理者への示唆
種子分離を清浄度だけで評価してはいけません。回収果汁量と下流工程の安定性に照らして評価する必要があります。リジェクト流がより乾いていることは、微細粒子を発生させたり、工場全体の処理を遅らせたりするなら、必ずしも良い結果とは限りません。
4. 酵素処理:粘度、放出、清澄化速度を左右する主要なレバー
酵素処理は、パッションフルーツ加工を事後対応型のトラブルシューティングから、管理された性能へ移行させる工程です。適切な酵素ソリューションは、果肉粘度を低減し、果汁の遊離を改善し、より効率的な分離を支援し、清澄化時間を短縮できます。
酵素処理中の回避可能な損失は、通常、次の要因から生じます。
- 高粘度マッシュ全体での混合不足
- バッチ間の保持時間の不一致
- 処理中の温度ドリフト
- 果実マトリックスに合っていない酵素選定
- 季節変動に対する処理ウィンドウの検証不足
Enzymeforjuiceは、果汁工場の工程に適合する酵素ソリューションに注力しています。目標は、単に原料を添加することではありません。目標は、測定可能な操業改善です。すなわち、ポンプ移送の容易化、沈降または清澄化の高速化、懸濁固形分負荷の低減、搾汁歩留まりの改善、より一貫したバッチリリースです。
実務的な検証質問
酵素供給を変更する前に、次の点を確認してください。
- その酵素ソリューションは、実際の工場条件下で粘度を低減するか
- 過剰な微細固形分を発生させずに果汁放出を改善するか
- 清澄化時間または保持時間を短縮するか
- ろ過圧力の上昇を抑えるか
- 異なる果実ロット間でバッチを標準化する助けになるか
- サプライヤーは試験設計と生産データの解釈を支援するか
5. 清澄化:沈降の遅れはタンクと人手を拘束する
清澄化における損失は、沈殿物に失われる果汁だけではありません。待機時間、タンク占有、オペレーターの介入、ろ過負荷の増加としても現れます。
パッションフルーツ加工で清澄化が不十分だと、次の問題が発生します。
- ろ過前の保持時間の延長
- 高濁度の持ち越し
- 果汁を抱き込んだ厚い沈殿層
- バッチ間での清澄果汁品質のばらつき
- 再処理またはブレンド調整の必要性増加
操業上のシグナル
果実ロット間で清澄化時間が大きく変わる場合、酵素処理ウィンドウが狭すぎる可能性があります。堅牢な酵素プログラムは、季節を通じて果肉特性が変化しても、より一貫した清澄化プロファイルの実現を支援するべきです。
6. 移送:ライン、エルボ、ポンプ、デッドレッグで歩留まりは失われる
処理および清澄化の後でも、パッションフルーツ果汁は移送中に損失に直面します。粘性のある果肉残渣、懸濁固形分、配管内に閉じ込められた果汁は、複数バッチにわたって積み重なります。
典型的な移送損失は次のとおりです。
- ホースや配管内に残る果汁
- 低流速部分での固形分沈降
- ポンプハウジングやバルブ内に残る製品
- 切替時のすすぎ水量の増加
- ライン洗浄および閉塞除去によるダウンタイム
酵素性能が役立つ場面
粘度低下とよりクリーンな分離挙動は、ライン内の滞留を減らし、移送をより完全にする助けになります。これは適切な配管設計や規律あるCIP運用に取って代わるものではありませんが、その双方の負担を軽減できます。
7. ろ過負荷:上流の選択が下流の能力を決める
ろ過の問題は、しばしばフィルター自体の問題として扱われます。しかしパッションフルーツ果汁加工では、ろ過負荷は通常、もっと早い段階で決まります。受入ロットの組み合わせ、パルピング強度、種子分離品質、酵素処理性能、清澄化効率が影響します。
上流工程の損失がフィルターに到達している兆候は次のとおりです。
- ろ過運転時間が短い
- 圧力上昇が速い
- ろ材交換が頻繁
- 同じ設備設定でも流量が安定しない
- ピーク生産時に作業負荷が高まる
適合性の高い酵素ソリューションは、懸濁固形分の持ち越しを低減し、より安定したろ過挙動を支援できます。商業的価値は明確です。運転可能時間の延長、介入回数の削減、既設能力のより有効な活用です。
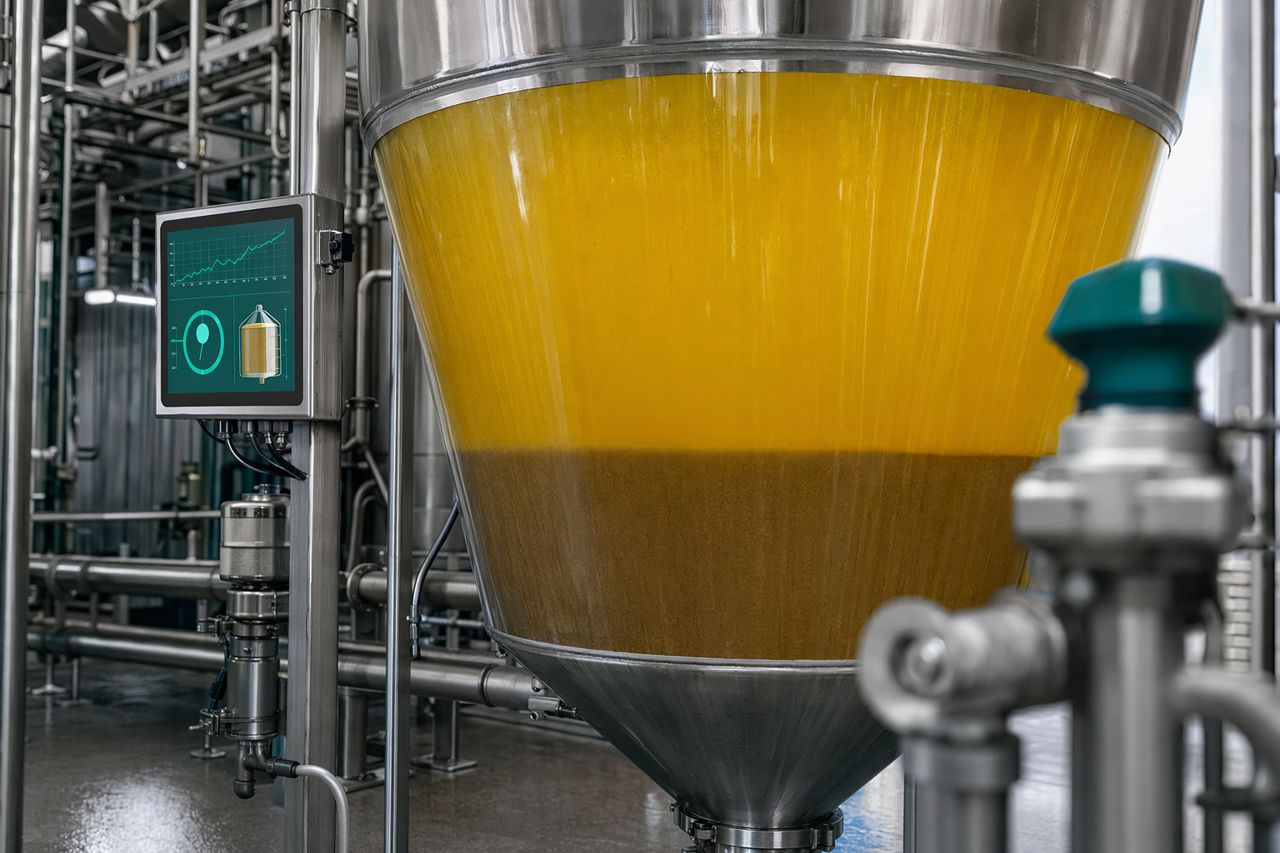
8. タンク底部:最後の回収可能画分を見逃さない
タンク底部は、隠れた損失を見つけやすい目に見える場所です。厚い沈殿物、濁った抜き出し、沈降固形分に閉じ込められた果汁は、販売可能歩留まりを低下させ、洗浄を複雑にします。
タンク底部での損失は、次のような場合に増加しがちです。
- 酵素処理で果肉が十分にコンディショニングされていない
- タンクスペースを空けるため清澄化を急ぐ
- 沈殿物の圧密が不均一
- 品質保護のためオペレーターが大きめの安全余裕を残す
- バッチばらつきにより抜き出し判断が不確実になる
より良い管理目標
目標は、販売可能な果汁と重い固形分をより明確に分離することです。清澄化の予測性が高まると、オペレーターはより自信を持って抜き出しを進めることができ、保守的な製品ロスを減らせます。
パッションフルーツ加工の歩留まり損失マップを作成する
実務的な歩留まり損失レビューでは、受入から最終移送まで果実を追跡する必要があります。Enzymeforjuiceは、工場チームがすでに理解している工程測定項目に対して、各段階をマッピングすることを推奨します。
シンプルな構成は次のとおりです。
- 受入: 果実ロットの状態、保持時間、目視による果肉品質
- パルピング: マッシュ粘度、固形分発生、抽出の一貫性
- 種子分離: リジェクト水分、種子の持ち越し、分離機の安定性
- 酵素処理: 混合品質、保持時間の一貫性、粘度低下、清澄化応答
- 清澄化: 濁度推移、沈殿量、タンク占有時間
- ろ過: 流量安定性、圧力上昇、サイクル長、介入頻度
- 移送およびタンク底部: 製品滞留、抜き出し判断の確実性、洗浄負荷
このマップにより、歩留まり損失が原料、機械的ハンドリング、酵素適合性、タンク運用、ろ過負荷のどれに起因するかを切り分けやすくなります。
酵素サプライヤーの選定が重要な理由
果汁加工向け酵素サプライヤーの選定は、生産上の意思決定です。サプライヤーは製品ラベルだけでなく、工場の制約を理解している必要があります。
パッションフルーツでは、酵素性能を次の項目に結び付けて支援できるかを確認してください。
- 処理能力の安定性
- マッシュ粘度の低減
- 搾汁および分離歩留まり
- 清澄化速度
- ろ過負荷の低減
- バッチ間の一貫性
- ダウンタイムおよび洗浄への影響
Enzymeforjuiceは、トロピカルフルーツ果汁加工事業者と連携し、酵素選定を実際の操業目標に合わせます。試験は、貴社のライン、貴社の果実、そして商業上のボトルネックを中心に設計されるべきです。
パッションフルーツ加工向け酵素サポートの見積もりを依頼する
貴社工場で歩留まり損失、清澄化の遅れ、高いろ過負荷、またはパッションフルーツバッチのばらつきが発生している場合、Enzymeforjuiceは検証用の酵素ソリューション策定を支援できます。
サイト内のお問い合わせフォームから見積もりをご依頼ください。果実の種類、工程段階、現在のボトルネック、目標とする改善内容を共有してください。当社チームが、貴社の果汁工場に向けた実務的な供給および試験についてご相談します。