百香果加工得率損失點:可回收果汁在哪裡流失
百香果加工的獲利能力,取決於工廠能否在前段有效控制果漿特性,並避免損失沿著產線逐步累積。對熱帶果汁工廠而言,進料、打漿、籽分離、酵素處理、澄清、輸送與槽底殘留等環節的微小效率落差,都可能反映為較低的壓榨得率、較慢的澄清速度、較高的過濾負荷、批次不穩定,以及可避免的停機時間。
Enzymeforjuice 為加工業者提供專為工業果汁作業設計的酵素解決方案。對工廠管理者而言,目標不是理論上的改善,而是更乾淨、可控的製程窗口:降低果漿黏度、提升出汁、讓澄清更可預測、減少滯留,並在季節性原料差異下維持可重複的產能表現。
如果您正在評估果汁加工用酵素供應商,起點應該是一張實務導向的損失地圖。
1. 進料:變異在產線啟動前就已進入
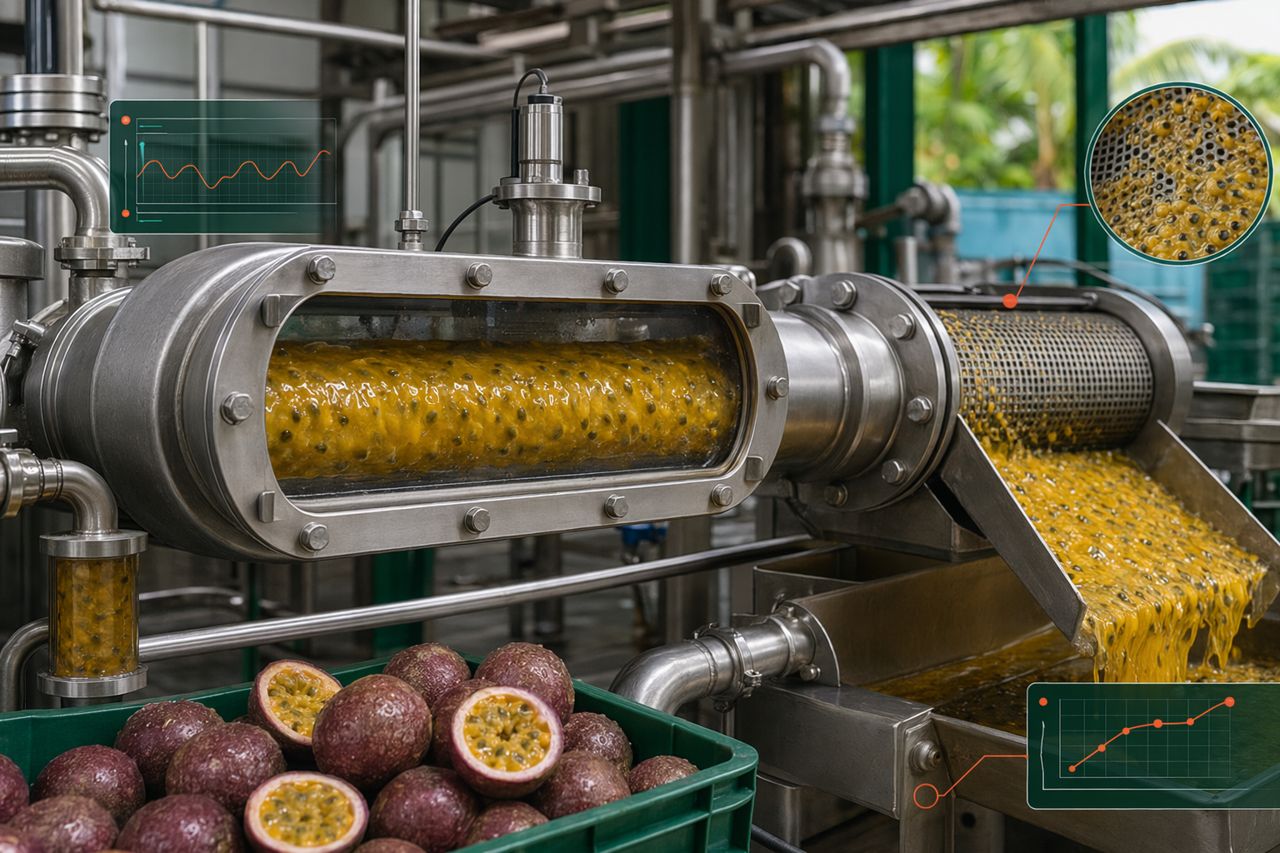
百香果進廠時,本身就存在成熟度、果漿結構、果皮狀況、籽含量與可溶性固形物等天然差異。如果進料管控不足,製程在酵素處理開始前,就已承接不一致的果漿行為。
常見損失點包括:
- 過熟果增加軟性固形物與搬運損失
- 未熟果造成較緊密的果漿結構,使出汁變慢
- 混批原料導致黏度與澄清行為不一致
- 延遲加工使果漿在受控處理前先行劣化
- 過多異物增加清洗與分離段負荷
以生產為核心的管制點
進料應為製程提供批次資訊。建議同步追蹤果實狀況與製程結果:果漿黏度、分離效率、處理後濁度、過濾壓差,以及最終槽底殘留。這有助於區分原料變異與製程表現不足。
2. 打漿:過度萃取可能造成後段負擔
打漿常是操作人員以機械強度追求得率的環節。但在百香果加工中,這可能適得其反。過度剪切會增加懸浮固形物、破碎組織,並加重澄清負擔。
打漿階段的損失可能表現為:
- 萃取後果漿黏度升高
- 更多細小固形物進入酵素處理段
- 澄清段夾帶量增加
- 過濾週期縮短
- 因黏性果漿沉積而增加清洗頻率
更好的控制應是什麼樣子
平衡的打漿設定,應在釋放果汁的同時,不讓後段超載。合適的酵素方案可協助打開果漿結構並改善出汁,但在機械處理避免不必要細粉生成時,效果會更穩定。
3. 籽分離:隱性的得率與品質取捨
百香果籽分離是關鍵得率損失點。分離不足會使籽碎片與固形物進入後段;分離過度則可能讓有價值的果汁滯留在濕籽餘料中。
需要注意:
- 分離後籽料含水率過高
- 篩網排出物中仍保留果汁
- 籽粒磨耗增加懸浮微粒
- 不同果批之間分離機表現波動
- 高籽量果漿突增造成非計畫停機
工廠管理者重點
不要只用乾淨程度衡量籽分離。應同時對照回收果汁量與後段穩定性。若較乾的排出物流造成細粉增加或拖慢整廠運轉,未必代表更好。
4. 酵素處理:控制黏度、出汁與澄清速度的主要槓桿
酵素處理是百香果加工從被動排除問題,轉向受控效能管理的關鍵。合適的酵素解決方案可以降低果漿黏度、改善果汁釋放、支援更有效率的分離,並縮短澄清時間。
酵素處理中的可避免損失,通常來自:
- 厚重果漿中混合不完整
- 批次間保留時間不一致
- 處理過程溫度漂移
- 酵素選擇與水果基質不匹配
- 未針對季節性變異充分驗證製程窗口
Enzymeforjuice 專注於符合果汁工廠製程需求的酵素解決方案。目標不只是添加一項原料,而是產生可量測的營運改善:更容易泵送、更快沉降或澄清、降低懸浮固形物負荷、提升壓榨得率,以及更一致的批次放行。
實務驗證問題
更換酵素供應前,請先確認:
- 此酵素解決方案是否能在實際工廠條件下降低黏度?
- 是否能改善出汁,而不產生過多細小固形物?
- 是否能縮短澄清或暫存時間?
- 是否能降低過濾壓力累積?
- 是否有助於不同果批之間的批次標準化?
- 供應商是否支援試驗設計與生產結果判讀?
5. 澄清:沉降緩慢會占用槽體與人力
澄清損失不只是果汁流失到沉澱物中,也包括等待時間、槽體占用、操作人員介入,以及過濾超載所造成的時間損失。
在百香果加工中,澄清不佳可能造成:
- 過濾前暫存時間延長
- 高濁度夾帶
- 厚沉澱層夾帶果汁
- 批次間澄清汁品質波動
- 增加返工或調配修正需求
營運訊號
如果澄清時間在不同果批間大幅變動,代表酵素處理窗口可能過窄。穩健的酵素方案應有助於形成更一致的澄清曲線,即使果漿特性隨季節變動也能維持穩定。
6. 輸送:得率會流失在線路、彎頭、泵浦與死角中
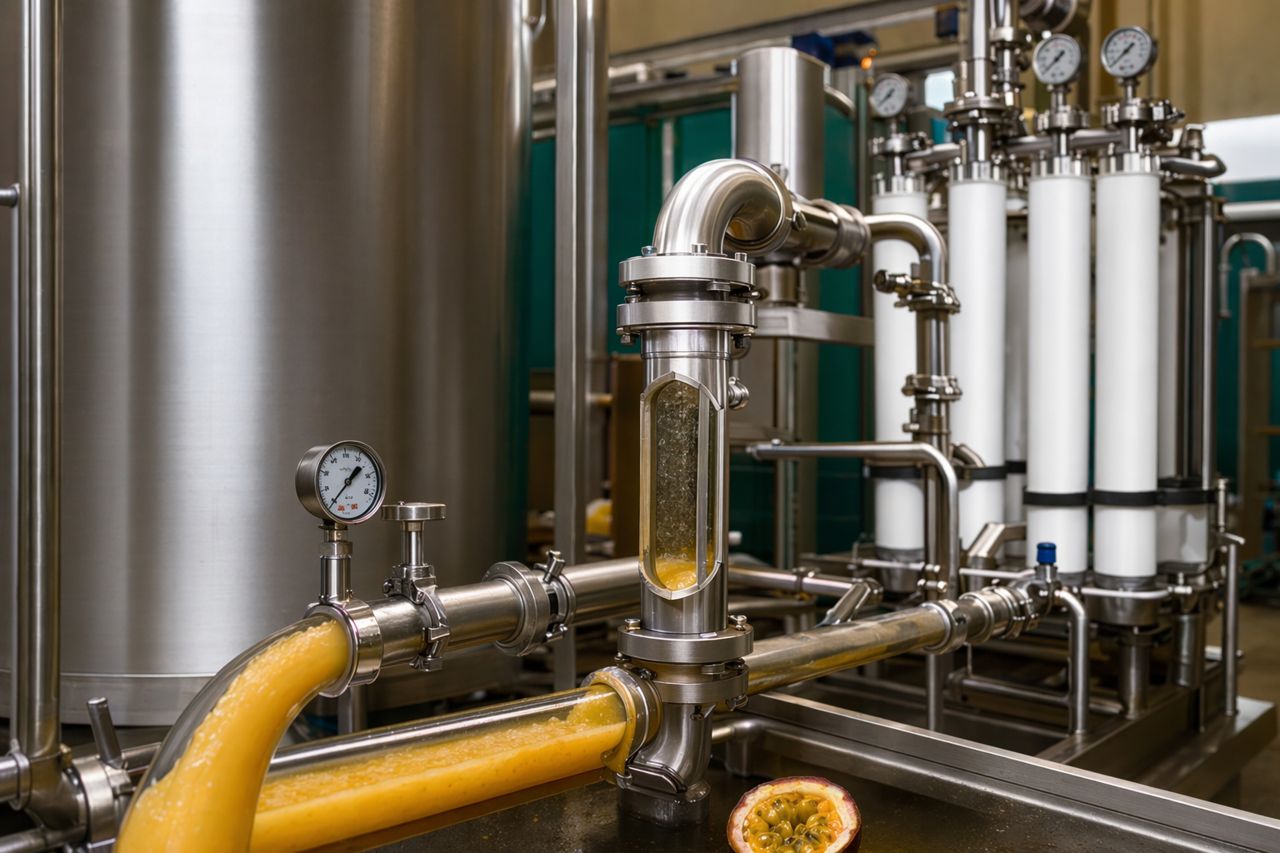
經過處理與澄清後,百香果汁在輸送過程中仍會面臨損失。黏稠果漿殘留、懸浮固形物,以及管路中滯留的果汁,經多個批次累積後會相當可觀。
典型輸送損失包括:
- 果汁滯留在軟管與管路中
- 固形物沉積在低流速區段
- 產品殘留於泵殼與閥件中
- 換線時沖洗水量增加
- 因管線清洗與堵塞排除造成停機
酵素表現如何協助
較低黏度與更乾淨的分離行為,可減少管線滯留並提高輸送完整性。這不能取代良好的管路設計與嚴謹的 CIP 原地清洗實務,但可降低兩者的負擔。
7. 過濾負荷:上游選擇決定下游產能
過濾問題常被視為濾材或過濾機的問題。但在百香果汁加工中,過濾負荷通常早在前段就已決定:進料組成、打漿強度、籽分離品質、酵素處理表現,以及澄清效率。
上游損失進入過濾段的跡象包括:
- 過濾運轉時間短
- 壓力快速上升
- 濾材更換頻繁
- 相同設備設定下流量不一致
- 旺季生產時人力需求增加
匹配良好的酵素解決方案,可協助降低懸浮固形物夾帶,並讓過濾行為更穩定。其商業價值很直接:更長的操作窗口、更少的介入,以及更有效利用既有產能。
8. 槽底殘留:不要忽略最後可回收的部分
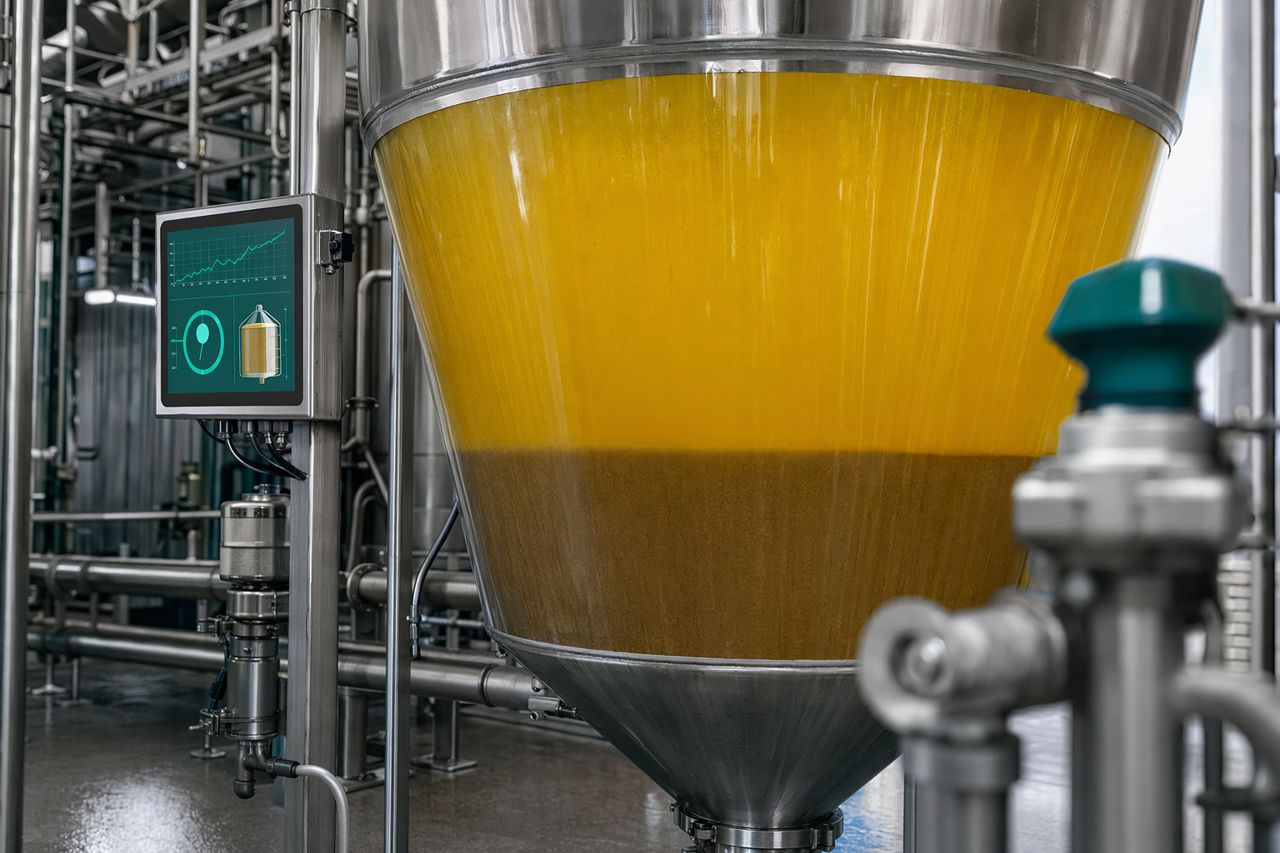
槽底殘留是發現隱性損失的明顯位置。厚沉澱、混濁排放,以及沉降固形物中夾帶的果汁,都會降低可銷售得率並使清洗更複雜。
槽底損失常在以下情況增加:
- 酵素處理未能充分調整果漿狀態
- 為釋放槽體空間而加快澄清步驟
- 沉澱物壓實不一致
- 操作人員為保護品質而保留較大安全餘量
- 批次變異使排放決策不確定
更好的控制目標
目標是讓可銷售果汁與重質固形物之間形成更乾淨的分離。當澄清更可預測時,操作人員能更有信心地排出上清液,並減少保守操作造成的產品損失。
建立百香果加工得率損失地圖
實務上的得率損失檢視,應從進料一路追蹤到最終輸送。Enzymeforjuice 建議將各階段對應到工廠團隊已熟悉的製程量測指標。
可使用簡單架構:
- 進料:果批狀況、暫存時間、目視果漿品質
- 打漿:果漿黏度、固形物生成、萃取一致性
- 籽分離:排出物含水率、籽粒夾帶、分離機穩定性
- 酵素處理:混合品質、保留時間一致性、黏度下降、澄清反應
- 澄清:濁度趨勢、沉澱體積、槽體占用時間
- 過濾:流量穩定性、壓力上升、週期長度、介入頻率
- 輸送與槽底殘留:產品滯留、排放信心、清洗負擔
這張地圖有助於判斷得率損失是由原料、機械處理、酵素匹配、槽體操作,或過濾負荷所驅動。
為什麼酵素供應商選擇很重要
選擇果汁加工用酵素供應商,是一項生產決策。供應商應了解工廠限制,而不只是產品標籤。
針對百香果,請要求供應商提供能將酵素表現連結到以下目標的支援:
- 產能穩定性
- 果漿黏度降低
- 壓榨與分離得率
- 澄清速度
- 過濾負荷降低
- 批次間一致性
- 停機與清洗影響
Enzymeforjuice 與熱帶果汁加工業者合作,將酵素選型對齊實際營運目標。試驗應圍繞您的產線、您的水果,以及您的商業瓶頸來設計。
申請百香果加工酵素支援報價
如果您的工廠正面臨得率損失、澄清緩慢、過濾負荷高,或百香果批次不穩定,Enzymeforjuice 可協助定義可供驗證的酵素解決方案。
請透過站內聯絡表單申請報價,並提供您的水果類型、製程階段、目前瓶頸與目標改善項目。我們的團隊將回覆適合您果汁工廠的實務供應與試驗討論。